Quy trình ép đùn sản xuất ống nhựa là quá trình biến nguyên liệu nhựa thành sản phẩm dạng ống có tiết diện liên tục, đường kính và chiều dày được kiểm soát theo từng dòng sản phẩm. Đằng sau một cây ống tưởng như đơn giản là chuỗi công đoạn liên tục gồm cấp nguyên liệu, gia nhiệt – phối trộn, tạo hình qua khuôn, định cỡ, làm nguội, kéo ống, in thông tin và kiểm tra chất lượng. Hiểu đúng quy trình này cũng giúp người sử dụng nhận biết vì sao chất lượng nguyên liệu, thiết bị và khả năng kiểm soát sản xuất có ảnh hưởng trực tiếp đến độ ổn định của sản phẩm. Hùng Anh sẽ cùng tìm hiểu từng công đoạn trong bài viết dưới đây.
Ép đùn là gì và vì sao phương pháp này phù hợp để sản xuất ống?
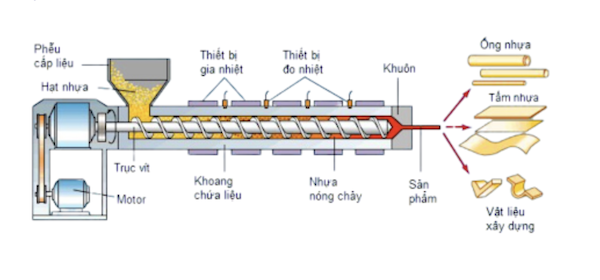
Quy trình ép đùn sản xuất ống nhựa
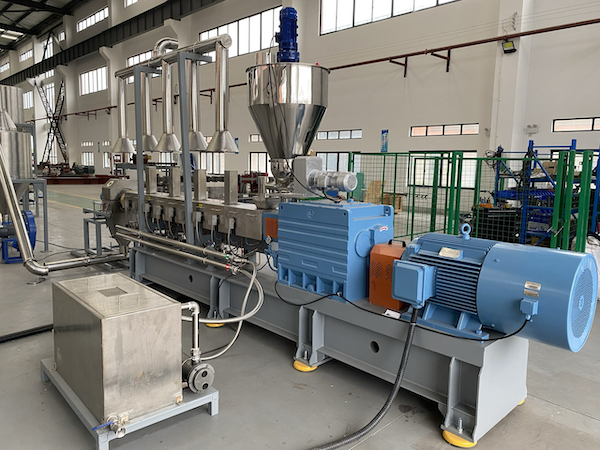
Ép đùn, hay extrusion, là phương pháp sản xuất trong đó vật liệu nhựa được đưa vào máy, làm mềm hoặc nóng chảy rồi đẩy liên tục qua một bộ khuôn có hình dạng xác định.
Với sản phẩm ống, khuôn tạo ra tiết diện tròn với khoảng rỗng ở giữa. Sau khi ra khỏi khuôn, ống tiếp tục được định hình, làm nguội và kéo về phía trước.
Đặc điểm quan trọng của ép đùn là quá trình diễn ra liên tục. Đây là lý do phương pháp này phù hợp với các sản phẩm có chiều dài lớn như:
ống PVC-U, ống HDPE, ống PP-R và nhiều loại profile nhựa khác.
Điều này khác với ép phun, nơi nhựa được bơm vào một khuôn kín để tạo ra từng sản phẩm riêng lẻ như co, tê hoặc một số loại phụ kiện.
Bước 1: Chuẩn bị nguyên liệu
Quy trình bắt đầu từ nguyên liệu.
Tùy loại sản phẩm, nhà máy có thể sử dụng hạt nhựa hoặc hỗn hợp nguyên liệu đã được phối trộn theo công thức.
Ví dụ, HDPE và PP thường được cung cấp dưới dạng hạt. PVC-U lại có đặc tính gia công khác và thường cần quá trình phối trộn nhựa PVC với các thành phần phù hợp trước khi đưa vào dây chuyền ép đùn.
Đây là công đoạn rất quan trọng bởi chất lượng đầu vào có thể ảnh hưởng đến độ đồng đều của thành ống, màu sắc, khả năng gia công và đặc tính cơ học của sản phẩm sau cùng.
Nguyên liệu cũng phải được bảo quản và cấp vào máy trong điều kiện phù hợp để hạn chế lẫn tạp chất.
Bước 2: Đưa nguyên liệu vào máy đùn
Nguyên liệu được cấp qua phễu vào thân máy đùn.
Bên trong máy có trục vít quay liên tục. Khi trục vít chuyển động, nguyên liệu được đưa dần từ vùng cấp liệu về phía đầu khuôn.
Máy đùn không đơn thuần chỉ “đẩy nhựa đi”.
Trong quá trình di chuyển, vật liệu đồng thời trải qua các giai đoạn nén, trộn, gia nhiệt và đồng nhất trước khi tới khuôn.
Tùy vật liệu, cấu hình máy có thể khác nhau. PVC-U có đặc tính gia công khác HDPE nên thiết bị, trục vít và thông số vận hành cũng không hoàn toàn giống nhau.
Bước 3: Nhựa được làm mềm và đồng nhất bên trong máy
Nhiệt từ các vùng gia nhiệt trên thân máy kết hợp với ma sát trong quá trình trục vít quay giúp vật liệu đạt trạng thái cần thiết để tạo hình.
Điều khó của công đoạn này là phải kiểm soát nhiệt độ phù hợp.
Nếu vật liệu chưa đủ mềm, dòng nhựa qua khuôn có thể thiếu ổn định. Ngược lại, nhiệt độ hoặc thời gian lưu quá mức có thể ảnh hưởng bất lợi đến vật liệu.
Do đó, dây chuyền ép đùn thường được chia thành nhiều vùng nhiệt độ thay vì chỉ sử dụng một mức nhiệt cho toàn bộ thân máy.
Mục tiêu cuối cùng là tạo được dòng vật liệu có độ đồng nhất cao trước khi đi vào đầu khuôn.
Bước 4: Tạo hình ống qua đầu khuôn
Sau khi được đồng nhất, vật liệu được đẩy qua die – đầu khuôn.
Đây là bộ phận tạo ra hình dạng cơ bản của ống.
Dòng nhựa phải phân bố đều quanh chu vi. Nếu dòng chảy không cân bằng, chiều dày thành ống có thể chênh lệch giữa các phía.
Vì vậy, khuôn không chỉ quyết định đường kính mà còn có ảnh hưởng lớn đến khả năng duy trì độ đồng tâm và chiều dày thành ống.
Ngay khi vừa ra khỏi khuôn, vật liệu vẫn còn nóng và chưa đủ ổn định về kích thước. Vì thế sản phẩm cần đi ngay sang công đoạn định cỡ.
Bước 5: Định cỡ để giữ đúng đường kính
Ống nóng sau khi ra khỏi đầu khuôn được đưa vào hệ thống định cỡ.
Công đoạn này giúp đưa kích thước ngoài về giá trị yêu cầu và giữ hình dạng tròn trong khi vật liệu bắt đầu nguội.
Tùy dây chuyền và loại ống, hệ thống có thể sử dụng thiết bị định cỡ kết hợp chân không.
Nếu quá trình định cỡ không ổn định, sản phẩm có thể xuất hiện những sai lệch như đường kính ngoài không đều hoặc hình dạng tiết diện chưa đạt yêu cầu.
Vì vậy, độ ổn định của máy đùn và hệ định cỡ phải được kiểm soát đồng thời.
Bước 6: Làm nguội đường ống
Sau khi định hình, ống đi qua các bể hoặc hệ thống làm nguội.
Mục tiêu là giảm nhiệt độ để vật liệu ổn định kích thước và đủ độ cứng cho những công đoạn tiếp theo.
Việc làm nguội cần diễn ra có kiểm soát.
Nếu ống được kéo khi còn quá mềm, hình dạng có thể thay đổi. Ngược lại, tốc độ dây chuyền cũng phải phù hợp với khả năng giải nhiệt.
Với ống có đường kính hoặc chiều dày lớn, quá trình làm nguội thường cần được tính toán kỹ hơn do lượng nhiệt bên trong thành ống nhiều hơn.
Bước 7: Máy kéo giữ tốc độ của toàn dây chuyền
Sau khu vực làm nguội thường là bộ phận haul-off, hay máy kéo.
Thiết bị này giữ ống và kéo sản phẩm đi với tốc độ ổn định.
Tốc độ kéo có mối liên hệ trực tiếp với lượng nhựa được đùn qua khuôn.
Có thể hình dung nếu lượng nhựa ra không đổi nhưng kéo quá nhanh, thành ống có xu hướng mỏng hơn. Nếu tốc độ kéo không ổn định, kích thước sản phẩm cũng có thể biến động.
Do đó, máy đùn và máy kéo phải hoạt động đồng bộ chứ không phải hai công đoạn độc lập.
Bước 8: In thông tin nhận diện lên thân ống
Trong quá trình chạy dây chuyền, thân ống thường được in hoặc đánh dấu các thông tin cần thiết.
Tùy sản phẩm, nội dung có thể bao gồm:
tên nhà sản xuất, loại vật liệu, kích thước, cấp sản phẩm, tiêu chuẩn áp dụng và thông tin truy xuất sản xuất.
Những ký hiệu này đặc biệt hữu ích khi kiểm tra vật tư tại công trường.
Ví dụ với ống HDPE, người sử dụng không nên chỉ nhìn đường kính mà còn cần kiểm tra SDR hoặc cấp áp tương ứng với thiết kế.
Thông tin in trên thân ống vì vậy không đơn thuần mang mục đích nhận diện thương hiệu.
Bước 9: Cắt thành cây hoặc cuộn sản phẩm
Sau khi được làm nguội và kiểm soát kích thước, ống được đưa đến khu vực đóng gói.
Tùy vật liệu và đường kính, sản phẩm có thể được:
cắt thành từng đoạn theo quy cách hoặc cuộn thành cuộn dài.
Các dòng ống cứng như PVC-U và PP-R thường được cung cấp dạng cây.
Một số kích thước HDPE có độ linh hoạt phù hợp có thể cung cấp dạng cuộn. Với các kích thước lớn hơn, sản phẩm thường được cắt thành từng đoạn.
Quy cách này ảnh hưởng trực tiếp đến vận chuyển và cách tổ chức thi công tại công trường.
Bước 10: Kiểm soát chất lượng thành phẩm
Ống ra khỏi dây chuyền chưa đồng nghĩa có thể bỏ qua bước kiểm tra.
Tùy loại sản phẩm và tiêu chuẩn áp dụng, nhà sản xuất có thể kiểm soát các chỉ tiêu như:
kích thước, chiều dày thành ống, ngoại quan, tính chất vật liệu hoặc khả năng chịu áp của hệ sản phẩm.
Kiểm soát kích thước đặc biệt quan trọng vì đường kính và chiều dày có liên quan trực tiếp đến khả năng lắp phụ kiện cũng như điều kiện làm việc của đường ống.
Ngoài kiểm tra sản phẩm hoàn thiện, nhà máy còn phải theo dõi các thông số trong suốt quá trình sản xuất. Nếu chỉ chờ đến cuối dây chuyền mới phát hiện sai lệch, lượng sản phẩm không phù hợp có thể đã rất lớn.
Vì sao cùng là ống nhựa nhưng dây chuyền PVC-U, HDPE và PP-R không hoàn toàn giống nhau?
Điểm chung đều là ép đùn, nhưng vật liệu khác nhau dẫn đến yêu cầu gia công khác nhau.
Ống PVC-U
PVC-U là vật liệu tương đối cứng. Quy trình cần kiểm soát tốt phối trộn, nhiệt và mức độ đồng nhất của vật liệu.
Sản phẩm sau ép đùn thường được cắt thành cây và có thể tiếp tục thực hiện những công đoạn gia công đầu ống tùy dòng sản phẩm.
Ống HDPE
HDPE có độ dẻo cao hơn. Một số kích thước có thể được cuộn với chiều dài lớn, giúp giảm số lượng mối nối khi triển khai tuyến.
Đối với hệ chịu áp, chiều dày thành ống và SDR là những thông tin đặc biệt quan trọng.
Ống PP-R
PP-R cũng được tạo hình bằng ép đùn và được sử dụng rộng rãi trong hệ thống nước nóng lạnh.
Ngoài các sản phẩm một lớp, công nghệ co-extrusion còn có thể tạo ra những cấu trúc nhiều lớp theo thiết kế sản phẩm.
Vì vậy, nói “sản xuất bằng ép đùn” chỉ mô tả nguyên lý chung; công nghệ cụ thể vẫn phụ thuộc vào vật liệu và cấu tạo từng loại ống.
Quy trình ép đùn sản xuất ống nhựa là một dây chuyền liên tục từ chuẩn bị nguyên liệu, cấp liệu, gia nhiệt – đồng nhất, tạo hình qua khuôn, định cỡ, làm nguội, kéo ống đến in thông tin và hoàn thiện sản phẩm.
Mỗi bước đều liên quan trực tiếp đến chất lượng thành phẩm. Một sản phẩm có kích thước ổn định không chỉ phụ thuộc khuôn tốt mà còn cần nguyên liệu, nhiệt độ, tốc độ đùn, tốc độ kéo và hệ thống làm nguội được kiểm soát đồng bộ.
PVC-U, HDPE và PP-R đều có thể được sản xuất theo nguyên lý ép đùn, nhưng đặc tính vật liệu và cấu tạo sản phẩm khiến dây chuyền, thông số và công đoạn hoàn thiện có những khác biệt riêng. Hiểu được quá trình này giúp người sử dụng nhìn sản phẩm ống nhựa không chỉ ở hình thức bên ngoài mà còn ở tiêu chuẩn, thông số và khả năng kiểm soát chất lượng của nhà sản xuất.
Để được tư vấn lựa chọn các dòng ống và phụ kiện Nhựa Tiền Phong phù hợp với từng hệ thống cấp thoát nước và công trình thực tế, liên hệ Xây Dựng Hùng Anh – Nhà phân phối chính thức Nhựa Tiền Phong tại phường Tân Hưng, Tp.HCM.